Hitsauksen tarkastus ja jälkikäsittely
Hitsauksen tarkastus ja jälkikäsittely -kategoria sisältää työkalut hitsin laadun toteamiseen, dokumentointiin ja viimeistelyyn: hitsausmitat ja mittalaitteet silmämääräiseen tarkastukseen, tunkeumaneste- ja magneettijauhetarkastuksen NDT-aineet, lämpöväriliidut lämpötilan varmistamiseen sekä elektrolyyttisen puhdistuksen laitteet ruostumattomien hitsien puhdistukseen ja passivointiin.
Hitsausmitat ja mittalaitteet
A-mitta, hitsaustyöntömitta ja monitoimimitat mittaavat pienahitsin a-mitan, railokulman ja kuvun, reunahaavamitta reunahaavan syvyyden, ilmarakomitta railon ilmaraon ja HI-LO-mitta putkien ristikkäisyyden ennen hitsausta.
BeamAce mitoittaa palkin ja Rockroth-suorakulma tarkastaa teräsrakenteen kulmat.
NDT-tarkastusaineet
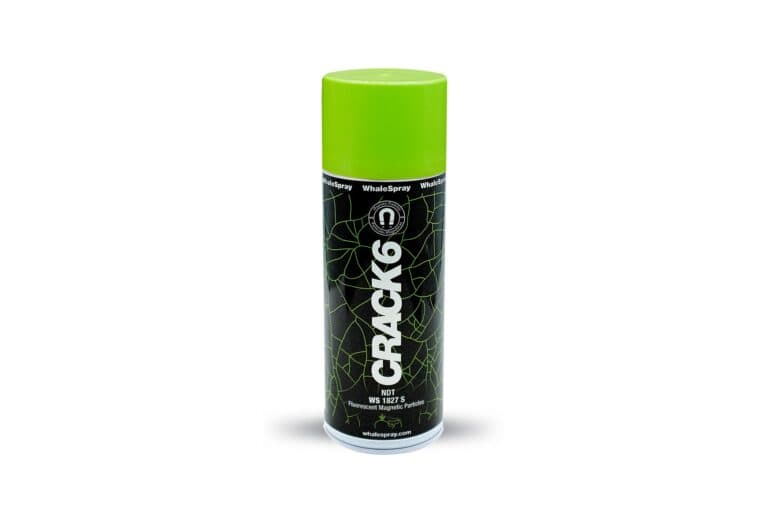
Tunkeumanestetarkastus paljastaa pintaan avautuvat halkeamat: pinta puhdistetaan, punainen tunkeumaneste levitetään tarkastettavalle pinnalle, ylimäärä pyyhitään ja tunkeumanesteen päälle levitettävä valkoinen kehite vetää halkeaman kohdalta punaisen nesteen esiin näkyväksi merkiksi. Magneettijauhetarkastus löytää ferromagneettisten terästen pinta- ja pinnanläheiset viat kontrastivärin ja fluoresoivan tai mustan magneettijauheen avulla. Valikoimassa ovat WS CRACK -sarjan tunkeumanesteet, kehitteet, puhdistusaineet, kontrastivärit ja magneettijauheet. Aineet soveltuvat esimerkiksi standardien EN ISO 3452 ja EN ISO 17638 mukaisiin tarkastuksiin.
Jälkikäsittely: elektrolyyttinen puhdistus
Elektrolyyttinen puhdistus poistaa ruostumattoman hitsin värjäytymät ja hapettumat sähkökemiallisesti ja passivoi pinnan samalla käsittelyllä. Menetelmä on nopea, siisti ja käyttäjälle turvallisempi kuin peittaustahna, eikä se jätä hiontajälkiä. Bymat 1120 RS, 1140 RS ja 6024 RS -laitteet ja elektrolyytit kattavat tarpeet yksittäisistä asennuskohteista laajempaan tuotantokäyttöön.
Tarkastus osana laatujärjestelmää
Hitsien tarkastus on keskeinen osa EN ISO 3834 -standardin vaatimuksia ja EN 1090:n mukaista teräsrakenteiden CE-merkintää. Silmämääräinen tarkastus tehdään jokaiselle hitsille, ja muut tarkastusmenetelmät valitaan toteutusluokan ja piirustuksen vaatimusten mukaan. Tarkastuksen tulokset kirjataan, jotta hitsin laatu voidaan osoittaa esimerkiksi tilaajalle ja tarkastajalle. Oikeat mittatyökalut ja NDT-aineet tekevät tarkastuksesta toistettavan, ja lämpöväriliidut todentavat esimerkiksi hitsausohjeen mukaisen esilämmityslämpötilan. Lämpöväriliitu sulaa tarkasti määrätyssä lämpötilassa, joten esilämmitys- ja välipalkolämpötila voidaan todentaa ilman mittalaitteita. Retco auttaa valitsemaan tarkastus- ja jälkikäsittelymenetelmät laatuvaatimustesi mukaan.
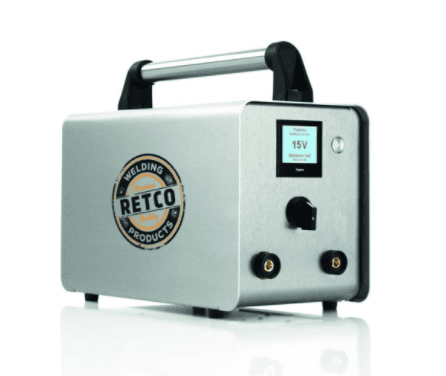 Elektrolyyttinen puhdistus3 tuotettaKatso tuotteet
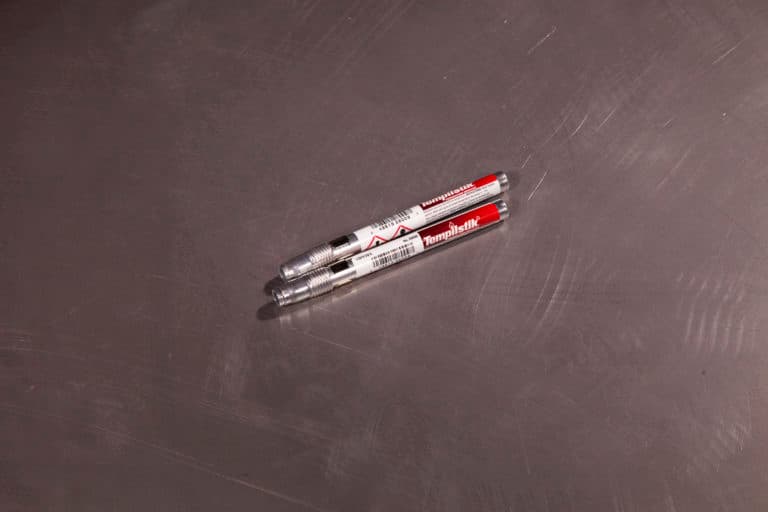 Lämpöväriliidut1 tuoteKatso tuotteet
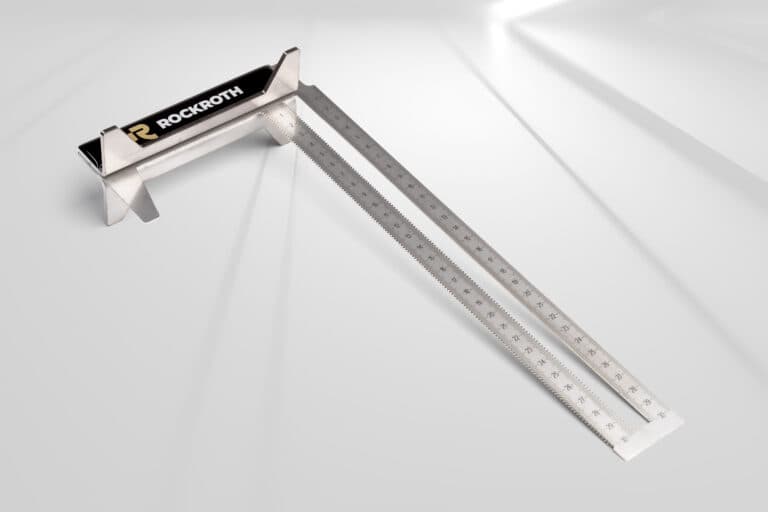 Mitat ja mittalaitteet10 tuotettaKatso tuotteet
 NDT-tarkastusaineet7 tuotettaKatso tuotteet
Usein kysyttyä
Mitä hitsin silmämääräisessä tarkastuksessa mitataan?
Silmämääräinen tarkastus on jokaisen hitsin perustarkastus. Siinä mitataan pienahitsin a-mitta ja kylkien symmetria, päittäishitsin kupu ja juuren läpihitsautuminen, reunahaavan syvyys, hitsin leveys ja epälineaarisuus sekä tarkastetaan pintahuokoset, roiskeet ja sytytysjäljet. Hyväksymisrajat tulevat esimerkiksi standardista EN ISO 5817 laatutasoineen B, C ja D. Oikeat mittatyökalut tekevät tarkastuksesta toistettavan ja mahdollistavat asianmukaisen dokumentoinnin.
Mikä ero on tunkeumaneste- ja magneettijauhetarkastuksella?
Tunkeumanestetarkastus (PT) toimii kaikilla tiiviillä materiaaleilla, myös ruostumattomilla teräksillä ja alumiinilla, mutta löytää vain pintaan asti avautuvat virheet. Magneettijauhetarkastus (MT) vaatii ferromagneettisen materiaalin, mutta paljastaa myös hieman pinnan alla olevat virheet ja on nopeampi tehdä. Seostamattomalle teräkselle valitaan yleensä MT, ruostumattomalle teräkselle ja alumiinille PT. Molemmat kuuluvat pintatarkastusmenetelmiin, joita esimerkiksi useat teräsrakenteita koskevat standardit edellyttävät.
Miten elektrolyyttinen puhdistus eroaa peittauksesta?
Peittaus poistaa hapettumat kemiallisesti hapoilla, mikä vaatii vaikutusaikaa, huuhtelun ja huolellista suojautumista. Elektrolyyttisessä puhdistuksessa hiilikuituharjan tai -tupon kautta johdettu sähkövirta ja mieto elektrolyytti irrottavat värjäytymät sekunneissa ja passivoivat pinnan samalla. Menetelmä sopii työpisteelle, konepajan lattialle ja asennuskohteisiin, joissa happojen käsittely on hankalaa. Suurille pinta-aloille ja upotuskäsittelyyn peittaus on edelleen tehokas tapa.
Miten lämpöväriliitua käytetään?
Lämpöväriliitu on valittu sulamaan tietyssä lämpötilassa, esimerkiksi 100, 150 tai 200 °C:ssa. Kappaleeseen tehdään liidulla viiva ennen kuumennusta: kun viiva sulaa ja muuttuu kiiltäväksi, lämpötila on saavutettu. Esilämmityksen tarkistuksessa viiva tehdään railon viereen, ja välipalkolämpötilan ylärajan valvonnassa käytetään toista, korkeamman lämpötilan liitua, jonka ei tule sulaa. Menetelmä on nopea ja luotettava ilman erityisiä mittalaitteita.
Mitä a-mitta tarkoittaa ja miten se mitataan?
Pienahitsin a-mitta on suurimman hitsin sisään piirrettävän tasakylkisen kolmion korkeus eli etäisyys juuresta hitsin pintaan. Se on pienahitsin lujuuden mitoitussuure, ja piirustuksessa ilmoitettu a-mitta on vähimmäisvaatimus. A-mitta mitataan a-mitalla tai monitoimimitalla asettamalla mitta hitsin kylkiin – kupera hitsi ei kasvata a-mittaa, mutta kovera pienentää sitä. Liian suuri a-mitta tuhlaa lisäainetta ja aiheuttaa muodonmuutoksia.
Hyvän hitsin asialla
jo vuodesta 1999
Retco on palvellut hitsaajien ammattikuntaa ja suomalaista tuotantokenttää jo yli 25 vuotta. Vuosien varrella karttunut kokemus ei ole mennyt hukkaan - asiantuntijapalvelumme voi nyt suunnitella, konsultoida ja kouluttaa asiakkaitamme kaikissa hitsaukseen liittyvässä markkinajohtajan varmalla otteella. Tarvitsetko ideoita prosessiesi tehostamiseen?
Kysy asiantuntijaltamme
Retco-asiantuntijat palveluksessasi
Haluatko neuvoja tehokkaimman kokonaisuuden hahmottamiseksi tai haluaisitko lisätietoja tuotteistamme? Olemme täällä sinua varten.
Ota yhteyttä asiantuntijoihimme oheisella lomakkeella, sähköpostitse retco@retco.fi tai puhelimitse +358 2 634 1900.
Katso kaikki yhteystiedot